来源:发酵尾气氧气消耗异常通气速率校正(DNA Lab Space 实验教程)| 编译:DNA Lab Space
发酵罐上OUR曲线突然掉一半,或者尾气O2读数比进气还高——这种时候先别怀疑菌株。八成是通气速率和尾气流量这条链路上出了问题。尾气分析的所有计算都建立在“进气流量”和“排气流量”两个数上,任何一个偏了,耗氧速率就全错。本文按进气侧、罐体管路、检测侧、数据侧四段拆解,给你一套从5分钟快筛到疑难定位的完整路径,附具体校正参数。
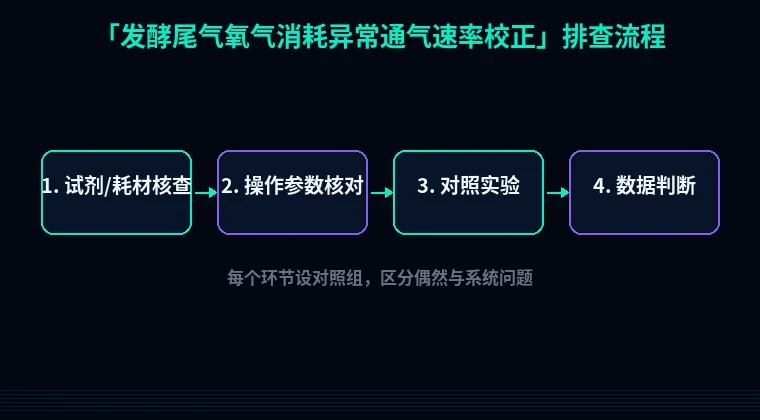
第一步:快速排查低级错误
带新人时踩过的坑,基本跑不出这四个。
1. 流量单位混用。质量流量计设的是 SLPM,你在软件里按 L/min 填,1 vvm 直接变成 0.5 vvm——先确认单位和标况/工况换算。
2. 尾气冷凝水瓶满了。瓶里积水超过 2/3,背压上升,实际排气流量掉 10%–20%,OUR 跟着虚低;每 12 小时排一次水,管路保持 5° 倾斜。
3. 没等系统平衡就取样。通气速率从 1 vvm 调到 1.5 vvm 后,尾气浓度要 3–5 个罐体积置换才稳定;2 L 罐、1 vvm 至少等 4 分钟再读数。
4. 分析仪只用空气单点标定。顺磁氧分析仪零点漂移 0.3% 就能让 OUR 偏差 15%;每周用 N₂ 走零点、用 21% 标气走量程,两点标定。
第二步:分维度系统排查
A. 进气侧:气源与流量控制
1. 质量流量计(MFC)实际输出偏离设定值
现象:设定 1.0 SLPM,皂膜流量计实测 0.82 SLPM。原理:MFC 按标定气体(通常是 N₂ 或空气)标定,你换成富氧或改变进气压力(0.3→0.5 MPa)后,内部压差变化导致实际流量偏移,典型偏差 5%–8%。解决:在排气口接皂膜流量计,用实际气体走 3 个点(20%、50%、100% 满量程)做线性核对,偏差>3% 就在控制器里改 K 系数或返厂重标。验证:连续测 3 次,每次读数差<2%。
2. 进气湿度未扣除
现象:夏季 OUR 整体偏高 5%–10%,冬季正常。原理:空压机来的空气相对湿度接近 100%,水蒸气占了分压,干基氧分数被稀释,而你按干基 20.95% 计算,进气氧量被高估。解决:进气加装 5 μm 过滤器 + 硅胶干燥柱或冷凝器(4 °C),或在计算式中引入水蒸气摩尔分数修正。验证:换干燥柱前后各测一次进气 O₂,差值应<0.1%。
B. 罐体与管路:泄漏、冷凝与压降
3. 管路微漏
现象:不通气静置时,尾气 O₂ 读数缓慢向 20.9% 爬升;罐压维持不住。原理:负压段(分析仪泵前)吸入环境空气,把尾气稀释。解决:关进气阀、封罐,通 0.05 MPa 保压 10 分钟,压降>0.005 MPa 就是漏;重点查罐盖 O 型圈、补料口硅胶塞、尾气冷凝器接头,用肥皂水或异丙醇逐段刷。验证:保压 10 分钟压降<0.003 MPa。
4. 尾气冷凝导致流量与组分双失真
现象:冷凝器温度从 4 °C 掉到 0 °C,CO₂ 读数掉、O₂ 读数涨。原理:低温下 CO₂ 溶解度上升,同时水蒸气凝结使排气体积缩小,流量计读数偏低。解决:冷凝器稳定在 4–8 °C,出口加 0.2 μm 疏水滤器,管路伴热 60 °C 防冷凝;排气流量计装在冷凝器之后,且按干基校正。验证:连续 30 分钟记录尾气流量,波动应<±2%。
C. 检测侧:分析仪与采样
5. 采样滞后与交叉干扰
现象:加诱导物后 OUR 5 分钟后才反应,或 O₂ 与 CO₂ 变化方向同步。原理:采样管路体积 50 mL、泵速 200 mL/min,死时间 15 s 起,加上分析仪 T90 响应 20–30 s,总滞后常在 60 s 以上。解决:管路缩到 1 m 以内、内径 3 mm,泵速提到 500 mL/min;顺磁氧对 CO₂ 有正干扰(每 1% CO₂ 约 +0.02% O₂),在计算式中扣除。验证:在进气口打一个 30 s 的 N₂ 脉冲,看尾气 O₂ 响应时间。
6. 通气速率与罐压耦合
现象:提高罐压到 0.08 MPa 后 OUR 大涨,但 DO 没变。原理:尾气流量计在常压下计量,罐压升高使排气体积膨胀,实际标况流量比你设定的大。解决:按 P₁V₁/T₁ = P₂V₂/T₂ 换算到标况,或直接在排气口加背压阀 + 压力传感器做实时补偿。验证:改变罐压前后,用皂膜流量计实测排气口流量,与计算值偏差<3%。
D. 数据侧:OUR、CER、RQ 计算
7. 惰性气体平衡式用错
现象:RQ 长期低于 0.5 或高于 2,明显不生理。原理:正确算法要先做惰性气体(N₂)平衡求排气流量:
F_out = F_in × (1 − yO₂,in − yCO₂,in) / (1 − yO₂,out − yCO₂,out)
OUR = (F_in×yO₂,in − F_out×yO₂,out) / V
如果你直接拿 F_in 当 F_out 用,通气速率越高误差越大。解决:软件里改成上述联立式,体积 V 用实际装液量(不是罐容积)。验证:空白罐(只加培养基不接菌)跑 1 小时,OUR 应在 −2 到 +2 mmol/(L·h) 内,RQ 应≈1.0。这一步做不到,后面全是假的。
第三步:进阶疑难问题
8. 高密度后期 OUR 假性下跌
OD₆₀₀ 到 60 以后 OUR 反而掉,DO 也没救回来。别急着补料。先看排气流量:菌浓高时泡沫多、气液分离器堵塞,排气阻力上升,实际通气量掉了。判断:拆下气液分离器看压差。解决:加 0.5% 消泡剂、分离器每 8 小时反冲一次。
9. O₂ 与 DO 趋势矛盾
尾气 O₂ 上涨但 DO 下跌。这是 kLa 和 OUR 解耦了——传质跟不上。原理:尾气测的是进出口差值,DO 测的是液相瞬时值,两者时间常数差 5–10 分钟。解决:把搅拌提 100 rpm、通气提 0.3 vvm,10 分钟后再看;仍矛盾就查 DO 电极膜是否穿孔。
避坑总结+实操建议
三条核心结论:
- 先校流量,再算 OUR。流量错 10%,OUR 错 10% 以上,其他排查都是白做。
- 两点标定是底线。N₂ 零点 + 21% 量程,每周一次,别省这 10 分钟。
- 惰性气体平衡式别偷懒。通气速率>1 vvm 时,F_in 与 F_out 的差值能到 8%。
两个日常好习惯:
每次上罐前用皂膜流量计实测一遍进气、排气口流量,记在实验记录本上,偏差>3% 直接停机查。每周清一次冷凝水瓶和 0.2 μm 滤器,别等它堵了再找原因。
如果这轮排查下来数据还是不放心,或者你要重新设计表达载体上的酶、调密码子偏好让高密度发酵的氧耗别那么猛,站内的引物设计、密码子优化、蛋白可溶性优化工具可以直接用——把序列贴进去,几分钟出结果,省下的时间够你多跑一个批次。