来源:发酵溶氧骤降菌体密度补料(DNA Lab Space 实验教程)| 编译:DNA Lab Space
开篇导语
溶氧曲线好好的,忽然一路向下插水,转速拉满也拉不回来——这是高密度发酵最常见也最让人心慌的一幕。它可能是补料冲太快、供氧到顶、菌体密度超限,也可能只是电极膜破了、消泡剂忘了加。本文按"先查低级错误、再按流程分维度排查、最后看疑难杂症"的顺序,给你一条可直接照着走的排查路径,每个判断都有具体动作和参数阈值。
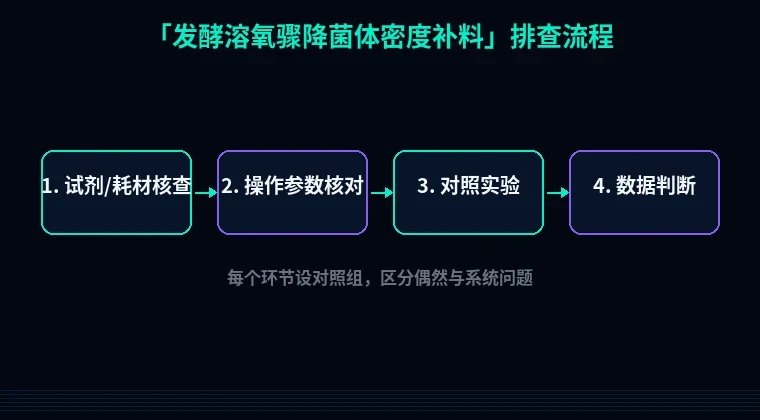
第一步:先花十分钟排除低级错误
别急着怀疑菌。先把这几个最笨的问题过一遍,能省掉半天返工。
1. DO电极本身不准或没校准:现象是数值掉得毫无过渡、和其他探头对不上。解决:用饱和亚硫酸钠溶液做零氧、37°C通气30分钟后的培养基做100%两点校准,膜破了直接换膜加电解液,校准完标定响应时间应小于30秒。
2. 搅拌或级联参数被设成手动:级联没打开、转速锁死在300 rpm,供氧自然跟不上。解决:进参数页确认DO与转速/通气级联已启用,转速上限设到900–1000 rpm,下限不低于300 rpm。
3. 补料泵实际流速与设定值不符:泵管老化、内径换过没改流量系数,实际补了150%的量。解决:用10 mL量筒接出口,计时5分钟实测体积,重新标定泵管系数,误差控制在±5%内。
4. 泡沫顶到排气滤器、通气受阻:罐内泡沫层变厚,排气流量计浮子下沉。解决:流加消泡剂Antifoam 204,每次0.1–0.3 mL/L,同时把通气从1 vvm提到1.5 vvm观察5分钟。
第二步:按流程分维度系统排查
动手之前先做一个动作:停补料5–10分钟,保持搅拌通气不变。DO在10分钟内明显回升,问题在补料与代谢侧;DO纹丝不动,问题在供氧、仪表或污染侧。这一步能把排查范围砍掉一半。
1. 供氧能力是否已经到顶
现象:DO从40%一路跌到10%以下,转速已顶在上限,通气量开到最大也不回升,尾气O₂含量掉到15%以下。
原理:氧传递速率OTR = kLa × (C* − C_L)。菌体耗氧速率OUR超过OTR,DO必然下滑。kLa受搅拌、通气、罐压、挡板、泡沫共同限制。
解决步骤:转速提至上限900–1000 rpm;通气从1 vvm提到1.5–2 vvm;罐压加到0.3–0.5 bar提高氧分压;检查挡板是否缺失、罐内是否积液过多导致装液量超了2 L。
验证方法:停补料同时维持供氧,DO若回升到30%以上,说明瓶颈在耗氧侧;通气量加倍后DO只涨2–3个百分点,说明kLa已到设备极限。
2. 补料速率是否冲过头
现象:补料一启动,DO在20–30分钟内快速下滑,pH先降后升,尾气CO₂飙升。
原理:葡萄糖过量时大肠杆菌走溢流代谢,产生乙酸,氧耗上升而生物量转化率下降。乙酸累积到2–5 g/L就开始抑制生长。
解决步骤:立即把补料速率降到当前值的50%;改为指数补料,μ控制在0.15–0.2 h⁻¹,起始10–15 mL/h;DO低于25%时自动降速,做成DO-stat联动。
验证方法:取样测OD600和乙酸,乙酸超过2 g/L就实锤;停料10分钟后DO回升超过15个百分点,说明碳源供给过量。
3. 菌体密度是否超过了这套系统的承载上限
现象:OD600爬到50–60后DO持续走低,补料不敢加、菌也不长,陷入僵持。
原理:单位体积耗氧随菌体量线性上升,而kLa已到设备天花板。每克干菌体每小时耗氧约3–5 mmol O₂,5 L罐装2 L,湿重超过100 g/L就很难喂饱。
解决步骤:把温度从37°C降到30°C,耗氧速率可降20–30%;补料里加20 g/L酵母粉降低代谢负担;必要时放料稀释到装液量的80%,再继续培养。
验证方法:算OUR,尾气分析仪读CO₂和O₂,OUR接近OTR上限(一般5 L罐2–4 mol/L/h)就别硬撑了。
4. 仪表与检测侧是否在骗你
现象:DO掉得毫无征兆,pH却稳稳不动,菌体OD也在正常涨。
原理:DO电极膜被污染、电解液干涸、温度补偿错乱,都会让读数漂移,尤其高密度发酵中蛋白和消泡剂容易糊膜。
解决步骤:用标准方法复校;把探头取出,膜表面用0.1 M NaOH浸泡10分钟再用去离子水冲;换新膜后静置极化30分钟再校准。
验证方法:同一罐内两支DO探头读数差超过10%,以校准过的那支为准;停气30秒看响应速度,迟钝就是膜污染。
5. 是否染菌或噬菌体污染
现象:DO在1–2小时内断崖式跌到0,补料早停了也不回升,OD不升反降。
原理:杂菌或噬菌体爆发式繁殖,耗氧速率远超生产菌,且溶菌后释放还原性物质。
解决步骤:立刻取样涂平板、做革兰染色;检测发酵液pH是否异常回升;怀疑噬菌体时用双层平板看噬菌斑。确认污染直接灭菌弃罐,别抢救。
验证方法:平板长出非目标菌落形态、或噬菌斑出现,就是终局判定。
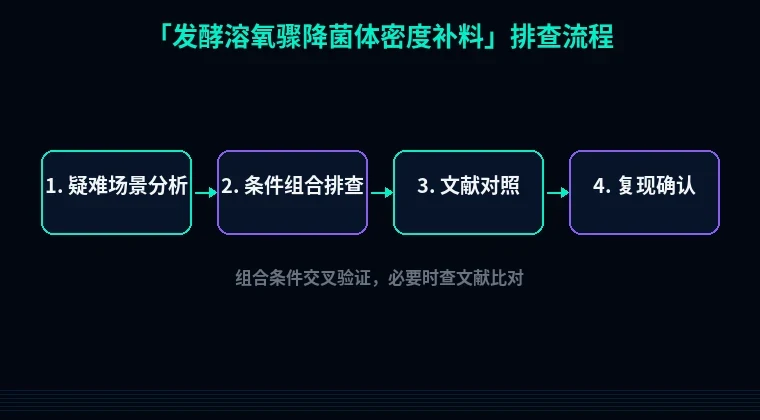
第三步:进阶疑难问题
DO锯齿状振荡:曲线在20%–40%之间来回跳,不是掉底而是震荡。这是补料脉冲和DO反馈控制滞后造成的死循环。把补料从"开-关"改成连续流加,控制周期从1分钟拉到5分钟,PI参数把积分时间放大到2–3分钟,振荡就能压平。
诱导后DO突然掉一截:OD到15–20加IPTG 0.5 mM后,DO半小时内掉10个百分点。这是外源蛋白表达带来的额外代谢负荷,不是故障。降温到25–30°C、诱导后补料速率降30%,配合5 g/L酵母粉补充氨基酸,一般2小时内能稳住。
DO回升但菌体不长:溶氧反而涨了,OD平台不动。大概率是质粒丢失或乙酸盐毒性积累。取样做平板加抗生素对比,丢失率超过30%就重新转化,别在这一罐上耗。
避坑总结与实操建议
三条核心结论:
1. 先做断料试验,再谈原因。停料10分钟看DO走势,这是成本最低的二分法。
2. DO掉底八成是OUR超过OTR,不是探头坏了就是供氧到顶,先算OUR再换设备。
3. 补料速率永远跟着DO走,不要跟着预设曲线硬跑,DO-stat联动比任何数学模型都可靠。
两个日常习惯:
- 每批发酵前用5分钟标定DO电极、校准补料泵,把数据记在批记录上,出问题时能立刻回溯。
- 高密度阶段每2小时取一次样测OD和乙酸,别等DO报警才想起看数据。
需要更细的参数支持?
如果这罐菌的供氧瓶颈反复出现,可以从基因层面动刀:在站内用密码子优化工具把序列按宿主偏好重编码,降低翻译负担;用蛋白可溶性优化工具提前评估表达构象,减少包涵体带来的代谢浪费;需要重新构建表达载体时,引物设计工具能帮你把同源臂和酶切位点一次配齐。工具都在站内,直接搜关键词就能用。